Il percorso che abbiamo tracciato, per una storica azienda specializzata in materie plastiche per caschi da ciclismo di alta gamma, ha previsto un’evoluzione dall’analisi dei tempi all’efficienza degli asset. Non si è limitato a una semplice riorganizzazione logistica, è stato una vera e propria analisi strategica che ha messo in luce il potenziale nascosto del nostro patrimonio aziendale, portandoci a ridiscutere e ottimizzare alcuni investimenti chiave.
Il contesto
Il Flusso e il Team
Per comprendere a fondo questo progetto, dobbiamo calarlo all’interno del flusso produttivo globaledell’azienda, che si sviluppa attraverso 11 fasi cruciali: dal taglio dei lastroni, alla serigrafia, al forno e alla termoformatura, fino ad arrivare alla fase 5, il taglio, per poi proseguire con co-stampaggio, verniciatura, tampografia, spellicciatura e l’assemblaggio finale di calotte e cinturini.
Nonostante la complessità dell’intero flusso, la Fase 5 (il taglio) è stata identificata come il vero collo di bottiglia del sistema. In quest’area lavorano 6 macchine con un team di 9 persone: 7 operatrici, 1 capoturno e 1 responsabile di reparto.
È proprio qui che la proprietà, percependo una saturazione e un rallentamento, aveva recentemente pensato di investire risorse finanziarie per l’acquisto di una nuova macchina.
La Metodologia
Come abbiamo scoperto l’errore e migliorato l‘efficienza degli asset
Per verificare se questa spesa fosse davvero necessaria, non ci siamo affidati alle impressioni, ma abbiamo applicato un metodo rigoroso diviso in tre step successivi:
- Un’analisi iniziale dei flussi e delle posizioni;
- Uno studio approfondito di Tempi e Metodi, cronometrando i cicli di tutti i codici articolo;
- La costruzione del Diagramma Uomo-Macchina.
È stato proprio grazie al Diagramma Uomo-Macchina che siamo riusciti a capire dove risiedeva l’errore di valutazione. La nuova macchina non serviva. I dati tempi e metodi hanno rivelato che solo nel 40% dei casi la macchina risultava satura grazie agli abbinamenti corretti dei codici sulle torrette. Al contrario, nel 60% dei casi era l’operatore a essere saturo, rallentando la macchina e abbassando così la produttività oraria.
Il diagramma uomo-macchina ci ha aperto gli occhi: la soluzione non era aggiungere un’altra macchina, ma cambiare radicalmente la logica di accoppiamento. Invece di caricare codici casuali o troppo diversi, abbiamo iniziato ad associare codici articolo aventi tempi ciclo coerenti.
Il Servizio Logistico e lo spreco del Non Valore
Lo studio dei tempi ha evidenziato che per evitare che si fermassero le macchine, l’implementazione dell’analisi data dal Diagramma Uomo-Macchina per l’abbinamento dei codici articolo coerenti, non era sufficiente. Le operatrici di linea, infatti, svolgevano attività acicliche a Non Valore Aggiunto (NVA), come gettare sfridi, scrivere etichette per i sacchetti o cercare materiali che creavano fermi macchina, abbassando la produttività oraria. Per questo abbiamo introdotto il Servizio Logistico dedicato, definendo un mansionario rigido con l’obbiettivo che l’operatore rimanga in postazione per compiere attività a valore aggiunto (attività che il cliente è disposto a pagare), mentre il logistico si occupa dell’asservimento dei materiali, del recupero degli sfridi e della gestione del supermarket.
La Trasformazione fisica
Re-Layout e 5S
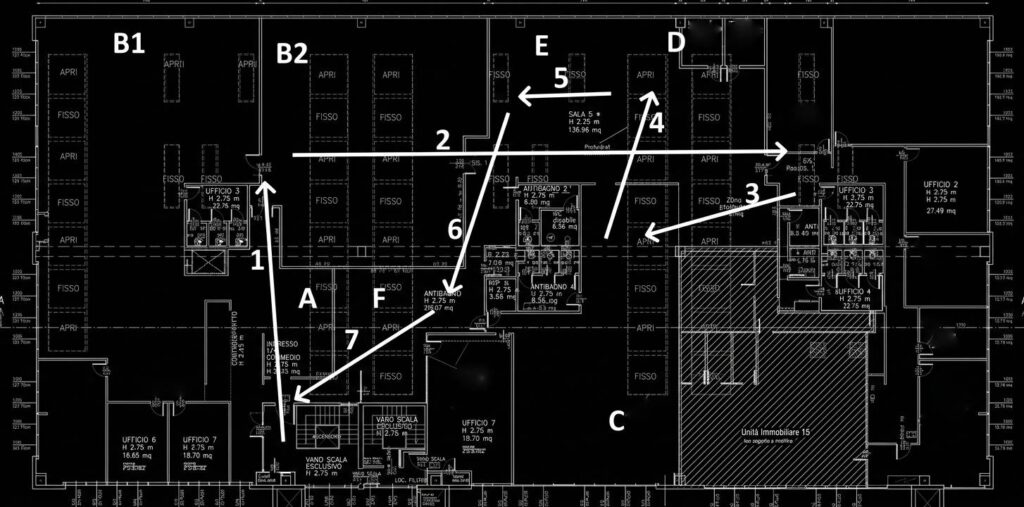
Parallelamente all’ottimizzazione delle macchine per massimizzare l’efficienza degli asset, abbiamo riorganizzato lo spazio fisico per eliminare gli sprechi di movimento con le attività di re-layout. Come caso pilota ci siamo focalizzati sulle linee R4 e R5 e definito corridoi logistici chiari. I numeri certificano l’impatto: abbiamo ridotto le distanze percorse dagli operatori del 19,6% sulla linea R4 e del 32% sulla linea R5. Come attività di 5S è stato riordinato il materiale nel centro di lavoro a servizio per le macchine, per fare in modo che la logistica non andasse ad interferire con le attività che svolge l’operatore di linea.
La validazione sul campo
L’idea di partenza è stata quella di incaricare il capoturno di svolgere le attività di carattere logistico, ma un’analisi tempi e metodi ha fatto emergere che tale figura risultava essere già satura. E’ nata così l’esigenza di trovare una figura operativa che si occupasse delle attività di logistica. Una delle 6 macchine (chiamata R6), presenti all’interno del reparto, impegnava due operatrici al posto di una, avendo il doppio delle torrette rispetto alle altre macchine. Grazie al Diagramma Uomo-Macchina e al servizio logistico, abbiamo messo a confronto due scenari produttivi su R6 con l’obbiettivo di recuperare una delle due operatrici. Il primo scenario che vede una gestione non ottimizzata, due operatrici sulla macchina e un abbinamento dei codici articoli non adeguato, ha generato una produttività di 68,25 pezzi/ora. Il secondo scenario invece che applica la nuova logica di accoppiamento, introduce un servizio logistico di supporto e un solo operatore sulla macchina, ha generato una produttività di 69 pezzi/ora. Abbiamo risparmiato una risorsa operativa che si occuperà così di svolgere tutte le attività di carattere logistico a servizio delle 6 macchine presenti all’interno del reparto taglio.

Performance Attuali, Gap e Prossimi Passi
Grazie a queste azioni, tra febbraio e aprile 2026 abbiamo registrato un incremento medio settimanale della produzione del 11,2%.
Questo ci porta all’ultima sfida. Il nostro target è produrre 19.500 pezzi a settimana, pari a 3.900 pezzi al giorno (calcolando 7.500 prodotti finti totali x 2,6 pezzi per prodotto finito). Prima delle attività di miglioramento descritte in precedenza, la media era di 3.434 pezzi al giorno. Avevamo un gap del 12% (466 pezzi al giorno).
In conclusione, questo progetto dimostra che le attività di Lean e Kaizen permettono di incrementare l’efficienza degli asset senza dover ricorrere all’acquisto di nuovi macchinari.


